
 Läs mer


 Få en offert
Produktkategori
NY Kategori
Kontakta oss
Kontakta oss
Vi är specialiserade på forskning, utveckling och tillverkning av elektriska ledningar och kablar.
 +86-21-57560276
Kvalitetsstandarder för Bioprocess Integrated Skid Manufacturing: En praktisk guide
Varför kvalitetsstandarder är viktiga vid tillverkning av bioprocesser
En bioprocessskida som klarar visuell inspektion kan fortfarande misslyckas i drift om dess tillverkningskvalitet är odokumenterad eller okontrollerad. I praktiken är kvalitetsstandarder för bioprocessintegrerad skidtillverkning inte en enda inspektion; de är en uppsättning krav som styr design, materialval, svetsning, testning och bevisen bakom varje arbetssteg. När dessa standarder upprätthålls konsekvent, kommer skiden med en spårbar post som stöder installation, driftsättning och processvalidering.
Bioprocess skids idag integrerar värmeöverföring, temperaturkontroll, rengöring och vätskedistribution i en ram. Den integrationen ökar konsekvenserna av dåligt utförande eftersom en enda svetsdefekt kan förorena en sats eller orsaka en kostsam försening. Tillverkare som bygger efter erkända standarder som ASME BPE och GMP-vägledning minskar dessa risker i varje steg av produktionen. Som förklarat i vår företagsprofil , är denna kvalitetsorientering en del av en bredare ingenjörs- och tillverkningskapacitet.
Kärnstandarder för Bioprocess Integrated Skid Manufacturing
Flera standarder formar en skids kvalitetsprofil. ASME BPE tillhandahåller det mest kompletta ramverket för hygienisk design och tillverkning av bioprocessutrustning. GMP-regler lägger till krav på dokumentation, riskhantering och validering. Europeiska regler för tryckutrustning kan gälla glidrör och fartyg, medan regler för dataintegritet styr automatiserade kontrollsystem.
| Standard | Kvalitetsfokus | Tillverkningspåverkan |
|---|---|---|
| ASME BPE | Hygienisk design, material, ytfinish, svetsning, inspektion | Anger krav på dimension, svets och ytjämnhet som styr tillverkningen. |
| EU GMP / ICH Q10 | Kvalitetssystem, riskhantering, dokumentation, validering | Definierar förväntningarna på spårbarhet, förändringskontroll och bevis. |
| PED 2014/68/EU | Säkerhet för tryckutrustning | Klassificerar glidanordningar och komponenter i säkerhetskategorier som kräver specificerad testning. |
| FDA 21 CFR del 11 | Elektroniska register och signaturer | Gäller när styrsystem registrerar data eller exekverar automatiserade sekvenser. |
Dessa standarder överlappar ofta varandra. En medar byggd med ASME BPE-kompatibla svetsar och ytfinish uppfyller de fysiska kraven, medan GMP-data och dokumentationsstruktur säkerställer att kvaliteten kan demonstreras för inspektörer. För en översikt över tekniken bakom dessa system, läs vår artikel om vad bioprocess integrerade skids är och varför de är viktiga .
Materialval, ytfinish och hygienisk design
De våta kontaktytorna på en bioprocessskid får inte läcka, korrodera eller fånga in produkten. Det är därför materialval och ytfinish är kvalitetsgrindar, inte tillfälliga val.
Krav på rostfritt stål
De flesta bioprocessskids använder 316L rostfritt stål för fuktade delar. Den låga kolhalten minskar sensibilisering under svetsning, vilket bevarar korrosionsbeständigheten. Varje produktionsparti ska ha ett materialcertifikat och certifikatet ska kunna spåras till värmenumret och till den komponent som är installerad i skidan. Vissa processer vid högre temperaturer eller med kloridhaltiga medier kan kräva mer korrosionsbeständiga legeringar som 904L eller duplexa rostfria stål, men 316L förblir baslinjen för biofarmaceutisk användning.
Ytfinish och rengörbarhet
Ytjämnhet påverkar direkt rengöringsbarheten. För blöta ytor är ett typiskt krav att Ra inte överstiger 0,4 μm för mekaniskt polerade och Ra inte överstiger 0,4 μm efter elektropolering. Leverantörer bör tillhandahålla ytfinishmått från en kalibrerad profilometer. I praktiken verifieras värden på produktionsbitar snarare än på kuponger, och rapporten bör ange mätningsplatsen. För kritiska rördragningar kompletterar boreskopinspektionen ytfinishdata genom att avslöja inre svetsmissfärgning eller kontaminering.
Hygieniska designdetaljer
Döda ben är den vanligaste källan till föroreningsrisk i en sladd. Standarder som ASME BPE definierar acceptabla L/D-förhållanden för grenar, och en kvalitetsorienterad tillverkare kommer att designa systemet för att minimera eller eliminera stillastående zoner. Lutningar på minst 1–2 % mot dräneringspunkter, helt inkapslade ventiler och hygieniska klämanslutningar är normala förväntningar. När processen kräver absolut åtskillnad mellan nytta och produkt, a sanitär värmeväxlare med dubbla rör väljs vanligtvis för applikationer med hög integritet.
 Custom Sanitary DTS (Double Tube Sheet) Heat Exchanger Manufacturers, Factory Shiloc (Shanghai) Industrial Trading Co., Ltd. Är China Custom Sanitary DTS (Double Tube Sheet) Heat Exchanger Manufacturers, Factory, 1.... Visa produkt →
Svets- och tillverkningskvalitetskontroll
Svetsning är där sladdkvaliteten vinner eller förloras. En polerad ytfinish kan inte dölja en ofullständig invändig svets eller en värmepåverkad zon som fångar bakterier. Det är därför kvalificerade procedurer och dokumenterade svetsar är viktiga.
Kvalifikations- och procedurkontroll
Alla svetsare bör vara kvalificerade enligt godkända koder, såsom ASME Section IX eller ISO 9606. Innan tillverkningen startar måste tillverkaren upprätta svetsprocedurspecifikationer (WPS) och Procedure Qualification Records (PQR). Orbitalsvetsning är att föredra för rör med små hål och repetitiva rörskarvar, eftersom det ger repeterbar bågkontroll och full penetration med minimal manuell variation. Varje svets bör identifieras i en svetskarta så att tillverkningsprotokoll, inspektionsresultat och svetsarens identifiering kan kopplas till den exakta platsen.
Inspektion och monteringsprovning
Visuell kontroll räcker inte för hygieniska svetsar. Borescope-undersökning av den inre ytan, ferritmätning och färgpenetranttestning vid behov är en del av en robust kvalitetsplan. Efter svetsning bör hela glidanordningen, inklusive rörledningar, värmeväxlare och ventiler, trycktestas. Trycktestet verifierar mekanisk integritet och belyser läckagepunkter vid beslag och packningar. För komplett montering av komponenter för värmeöverföring och temperaturkontroll är testning som ett helt system mer tillförlitligt än att testa komponenter separat. Många leverantörer bygger nu intelligenta värmeöverföringsenheter för bioprocess , där hela systemet kan testas före leverans.
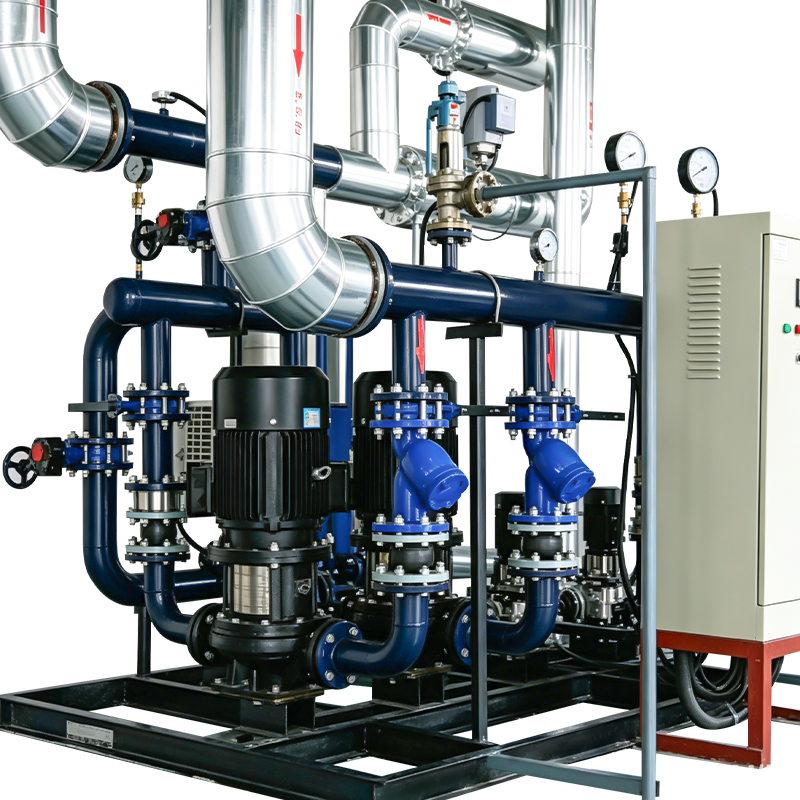 Custom Intelligent Bioprocess Heat Transfer Skid/enhetstillverkare, fabrik Shiloc (Shanghai) Industrial Trading Co., Ltd. Är Kina anpassade Intelligent Bioprocess Heat Transfer Skid/enhetstillverkare, fabrik, Th... Visa produkt →
Factory Acceptance Testing och Site Acceptance Testing
Fabriksacceptanstestet (FETT) är den första punkten där sladden måste bevisa att den matchar den överenskomna specifikationen. Det är också köparens bästa möjlighet att fånga problem samtidigt som tillverkaren fortfarande kan åtgärda dem snabbt.
En välstrukturerad FAT inkluderar visuella och dimensionella kontroller, granskning av materialcertifikat, kalibreringsverifiering, kontrolllogiksimulering, I/O-testning, larm- och säkerhetsfunktionskontroller och granskning av svets- och ytfinishregistrering. Om sliran inkluderar automatisering, bör kontrollsekvensen köras mot simulerade processvärden för att bekräfta att pumpar, ventiler och värmekontroller svarar korrekt.
| Teststadiet | Vanliga kontroller | Varför det spelar roll |
|---|---|---|
| FAT | Dimensionell verifiering, materialspårbarhet, svetsdokumentation, kontrolllogiksimulering, trycktestresultat | Löser problem före leverans, vilket minskar installationsrisken. |
| SAT | Anslutningsverifiering, läckagetester, sensoromkalibrering, kommunikation med anläggningens styrsystem | Bekräftar att sladden fungerar i den slutliga miljön med riktiga verktyg. |
| Prestandakörning | Processimulering eller mediafyllning, börvärdesstabilitet, larmhantering | Genererar bevis som stöder formell validering. |
FAT-rapporten blir en del av kvalitetsprotokollet. Under SAT bör tillverkaren kontrollera kritiska parametrar igen efter transport och installation, eftersom vibrationer och riggning kan förskjuta föremål från fabrikskalibreringen.
Dokumentation: Backbone of Skid Quality
För en GMP-reglerad användare är en sladd utan fullständig dokumentation i praktiken icke-kompatibel, oavsett hur bra den presterar. Den fysiska hårdvaran och pappersbanan måste matcha exakt.
Dokumentationsuppsättningen bör åtminstone innehålla process- och instrumentdiagram (P&ID), elektriska scheman, styrarkitekturdiagram, I/O-listor, materialförteckningar med materialcertifikat, svetskartor och svetsloggar, trycktestrapporter, oförstörande provningsrapporter, ytfinishposter, kalibreringscertifikat och as-built ritningar. För automatiserade sladdar bör styrsystemets dokumentation beskriva mjukvarulogiken, larmbörvärden och dataloggningsfunktioner.
Denna dokumentation hjälper användaren att slutföra installationskvalificering (IQ) och driftkvalificering (OQ) mer effektivt. Den stöder även senare ändringar, eftersom ritningen och revisionshistoriken som byggts visar exakt vad som ändrades och varför. Om en tillverkare inte kan tillhandahålla spårbara bevis är kvalitetssystemet inte effektivt.
Hur man utvärderar en skidtillverkares kvalitetsförmåga
Istället för att förlita sig på marknadsföringsmaterial, utvärdera de specifika kvalitetskontrollerna som finns. Följande frågor är en praktisk utgångspunkt för inköpsteam, ingenjörer och kvalitetssäkringspersonal.
- Be att få se kvalitetsmanualen och eventuella certifieringar som är relevanta för skidtillverkning, såsom ISO 9001 eller ASME BPE-överensstämmelse.
- Verifiera att svetsprocedurer och svetsare är kvalificerade enligt ASME Sektion IX eller motsvarande, och be om provsvetskartor och PQR.
- Granska spårbarhetssystemet för materialcertifikatet, särskilt för fuktade komponenter och tryckdelar.
- Granska FAT-protokollet innan produktionen börjar; den bör beskriva testerna, acceptanskriterierna och vem som kommer att bevittna dem.
- Kontrollera tillverkarens automationsdokumentation och dataintegritetsfunktioner, eftersom en precisionstemperaturkontrollenhet för biopharma
 Custom Precision Temperature Control Unit (TCU) för Biopharma-tillverkare, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. är Kina Custom Precision Temperature Control Unit (TCU) för Biopharma-tillverkare, fakta... Visa produkt → måste registrera börvärden och avvikelser på ett tillförlitligt sätt.
- Bekräfta ändringskontrollprocessen för designrevisioner och modifieringar efter leverans.
Dessa kriterier är inte teoretiska. En tillverkare som kan dela med sig av faktiska exempel på svetskartor, FAT-rapporter och ytfinishmätningar är mer sannolikt att uppfylla de kvalitetsstandarder som ditt projekt kräver.
Välja en tillverkningspartner med rätt kvalitetssystem
Kvalitetsstandarder för bioprocess-integrerad skidtillverkning är konkreta: de finns i ytjämnhetsrapporten, orbitalsvetsregistreringen, FAT-protokollet och as-built-dokumentationen. En skid byggd enligt dessa standarder ger ägaren förtroende för att installation, driftsättning och validering kommer att fortgå utan oväntade förseningar eller kontamineringsrisker.
När du utvärderar en leverantör, ägna lika stor uppmärksamhet åt tillverkningsprocesser som till det attraktiva processdiagrammet. Be om dokumentation, vittnesprov och bevis på kontroll. På Shiloc följer vi samma disciplin över hela vårt sortiment av glid- och värmeöverföringsutrustning för bioprocesser eftersom slutprodukten bara är så bra som bevisen bakom den. Om du planerar ett bioprocess-skidprojekt, kontakta vårt ingenjörsteam för att diskutera dina kvalitetskrav i detalj.
PREV:Bioprocess Integrated Skids for Vaccine Production: Engineering and Buying Guide
NÄSTA:Hur man framgångsrikt validerar Bioprocess Integrated Skids för GMP-biotillverkning
NÄSTA:Hur man framgångsrikt validerar Bioprocess Integrated Skids för GMP-biotillverkning
Intresserad av samarbete eller har frågor?


Rekommenderad LINS
✦
Skid Mounted Process System
CIP Skid System för livsmedelsindustrin
Process Skid System
processglidsystem i rostfritt stål
UHT Processing System för mejeriprodukter
UHT-sterilisator för fruktjuice
Automatisk UHT-sterilisator för mjölk
glidsystem för flytande livsmedelsbearbetning
sanitär processglida i rostfritt stål
släpsystem för dryckesblandning
Låt oss arbeta tillsammans Välkommen ombord!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Gå med i vår e-postlista
Upphovsrätt © Shiloc (Shanghai) Industrial Trading Co., Ltd. Alla rättigheter reserverade.
Processsystem och utrustning för livsmedels- och biofarmakatillverkare
